


Slušalice MIM dijelovi
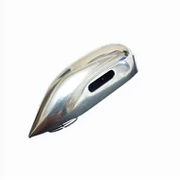
Proizvođači slušalica koriste brizganje metala za stvaranje složenih kućišta slušalica, značajno poboljšavajući iskustvo slušanja korisnika. Britanski proizvođač slušalica RHA lansirao je svoje vodeće slušalice T10i, ergonomske slušalice sa drajverom od nerđajućeg čelika, na tržište u velikom obimu. Kućište se sastoji od dva dijela brizganog nehrđajućeg čelika.
Uvod u proizvod
Futrola za slušalice MIM dijelovi | |||||||||
Stavka | Materijal | Proizvodni proces | Temperatura sinterovanja | Mould | Custom | ||||
Futrola za slušalice | 304 | Injekciono prešanje metala | 1350 stepeni -1500 stepeni | Da se prilagodi | Da | ||||
Hemijski sastav | C: Manje ili jednako {{0}}.08,Si : Manje ili jednako 1.0 Mn : Manje ili jednako 2.{{12 }}, Cr :18.0-20.0,Ni :8.{{10}}.5, S : Manje ili jednako 0,03, P : Manje od ili jednako 0,035 N Manje ili jednako 0,1 | ||||||||
Dostupni materijali | Niskougljični nerđajući čelik, legura titana (Ti, TC4), legura bakra, legura volframa, tvrda legura, legura za visoke temperature (718, 713) | ||||||||
Završi | Dimenzionalna tačnost | Gustoća proizvoda | Tretman izgleda | Odgovarajuća težina | |||||
Hrapavost 1-5 μm | (±{{0}}.1 posto -±0.5 posto ) | 92-95 posto | Mirror Reflection | 0.03g-400g) | |||||
Mehaničko ponašanje | Vlačna čvrstoća σb (MPa) Veća ili jednaka 515-1035 | ||||||||
Proizvodni proces
Proizvođači slušalica koriste brizganje metala za stvaranje složenih kućišta slušalica, značajno poboljšavajući iskustvo slušanja korisnika. Britanski proizvođač slušalica RHA lansirao je svoje vodeće slušalice T10i, ergonomske slušalice sa drajverom od nerđajućeg čelika, na tržište u velikom obimu. Kućište se sastoji od dva dijela brizganog nehrđajućeg čelika.
RHA tvrdi da je MIM jedini način da se postigne oblik uboda T10i slušalica od izdržljivog nerđajućeg čelika. T10i je dizajniran ne samo za udobnost, već sa jedinstvenim karakteristikama zvuka i protoka zraka idealnim za pokretanje T10i Manual Dynamic Drive.
Nakon brizganja, dijelovi se solvotermički odmašćuju prije sinteriranja. Kombinovani komadi školjke su ručno obrađeni za teksturirani izgled brušenog nehrđajućeg čelika.
RHA slušalice se prodaju za oko 200 dolara, dok slušalice visoke vjernosti Japana Final Audio Design mogu koštati i do 2500 dolara. U Final Audio proizvodima, upotreba MIM-a omogućava slobodu dizajna i proizvodnje unutrašnjosti, što ima značajan utjecaj na kvalitet zvuka i kontrolne komponente kao što su rezonancija i protok zraka.
U 2014. godini, ARCMIM, podružnica FloMet-a, osvojio je MPIF nagradu za set MIM dijelova za slušalice dizajnirane za američko sjedište Sure Inc.
Uvod u proces brizganja metala
Prah plus vezivo → miješanje → granulacija → brizganje → odmašćivanje (MIM peć za uklanjanje veziva) → sinteriranje (MIM peć za sinteriranje) → naknadna obrada → formirani proizvodi. U procesu proizvodnje MIM cementnih karbidnih dijelova, nepravilan odabir materijala i kontrola rada na bilo kojoj karbini može uzrokovati defekte u cementiranim karbidnim dijelovima, pa kako izbjeći takve nedostatke?
1. Veza za odabir praha. Futrola za slušalice MIM dijelovi Metalurgija praha cementnog karbida ne samo da treba da zadovolji svoje osnovne zahtjeve kao što su raspodjela veličine čestica i veličina čestica, već također zahtijeva prah visoke čistoće, a prah sa nečistoćama ne može biti odabran. Ako prah sadrži sumpor, fosfor i silicijum, ove supstance će formirati pore tokom procesa sinterovanja, što će rezultirati defektima proizvoda.
2. Proizvodna veza hranjenja. Cementiranom karbidnom prahu potrebno je odgovarajuće vezivo tokom miješanja. Cementirani karbidni prah i vezivo se u potpunosti miješaju tokom miješanja. Temperatura se mora strogo kontrolirati tokom procesa miješanja kako bi se izbjeglo isparavanje i neravnomjerna raspodjela veziva. , tako da mješoviti materijal ima dobra reološka svojstva i vrijednost viskoziteta nakon što se unese u hranu, kako bi se izbjegli defekti u kasnijim vezama.
3. Karika formiranja zelenog tijela. Ovo je također ključna karika u proizvodnji dijelova od cementnog karbida. Da biste izbjegli nedostatke proizvoda, potrebno je obratiti pažnju na razumnu kontrolu temperature kalupa, količine ubrizgavanja, pritiska injektiranja, pritiska držanja, vremena držanja, brzine injektiranja itd. tokom procesa injektiranja, što može biti efikasno Izbjegavajte nedostatke ubrizgavanja zeleno telo.
4. Veza za odmašćivanje. Za odmašćivanje cementnog karbidnog zelenog tijela, u procesu odmašćivanja, ako se peć za odmašćivanje zagrije prebrzo, to će uzrokovati pukotine na dijelovima od cementnog karbida, a metoda odmašćivanja može se provesti povećanjem temperature korak po korak.
5. Veza za sinterovanje. Cementirani karbid ima veliku gustinu, a proizvod je podložan deformacijama zbog sopstvene gravitacije tokom sinterovanja tečne faze. Mogu se koristiti odgovarajući uređaji za podršku. Za veće proizvode, materijali sa uporedivim skupljanjem mogu se odabrati kao potporne ploče. Osim toga, vrijeme sinteriranja tekuće faze treba skratiti što je više moguće.
Proces brizganja metala

Detection Systems




Pošaljite upit
