


Cam MIM dijelovi
Kosi zasun školjke cilindar brave važan je dio brava za vrata i prozore i kase. Njegov materijal se uglavnom obrađuje od 304, 316, 17-4PH materijala od nehrđajućeg čelika i mesinga. Ovdje uglavnom govorimo o procesu obrade metala brizganjem metala praha metalurgije MIM dijelova od nehrđajućeg čelika 304, 316, 17-4PH materijala.
opis proizvoda
Cam MIM dijelovi | |||||||||
Stavka | Materijal | Proizvodni proces | Temperatura sinterovanja | Mould | Custom | ||||
Cam | 17-4 | Injekciono prešanje metala | 1550 stepeni | Da se prilagodi | Da | ||||
Hemijski sastav | C: Manje ili jednako 0.07 | ||||||||
Dostupni materijali | Niskougljični nerđajući čelik, legura titana (Ti, TC4), legura bakra, legura volframa, tvrda legura, legura za visoke temperature (718, 713) | ||||||||
Završi | Dimenzionalna tačnost | Gustoća proizvoda | Tretman izgleda | Odgovarajuća težina | |||||
Hrapavost 1-5 μm | (±{{0}}.1 posto -±0.5 posto ) | 92-95 posto | Mirror Reflection | 0.03g-400g) | |||||
Mehanička svojstva | Vlačna čvrstoća σb (MPa): stari na 480 stepeni, veći ili jednak 1310; star na 550 stepeni, veći ili jednak 1060; star na 580 stepeni, veći ili jednak 1000; star na 620 stepeni, veći ili jednak 930 | ||||||||
Obrada
MIM proces brizganja metalurgije praha od nehrđajućeg čelika za kosi jezik kućišta cilindrične brave brave.
Kosi zasun školjke cilindar brave važan je dio brava za vrata i prozore i kase. Njegov materijal se uglavnom obrađuje od 304, 316, 17-4PH materijala od nehrđajućeg čelika i mesinga. Ovdje uglavnom govorimo o procesu obrade metala brizganjem metala praha metalurgije MIM dijelova od nehrđajućeg čelika 304, 316, 17-4PH materijala.
Zbog složenog oblika i visoke preciznosti Cam MIM dijelova, tradicionalni proces strojne obrade ili preciznog lijevanja ne može zadovoljiti tehničke zahtjeve, uključujući otpornost na habanje, otpornost na rđu, hrapavost površine, itd. Stoga je proces brizganja metalurgije praha od nehrđajućeg čelika za MIM dijelovi sa višim tehničkim sadržajem su najbolja opcija.


Otvor kalupa od nehrđajućeg čelika za brizganje metalurgije praha za MIM dijelove kosog jezika kućišta cilindrične brave je ključna opcija. Prvo, skalirajte veličinu kalupa prema zahtjevima veličine cilindra brave i kućišta brave. Pri odabiru materijala za kalupe potrebno je razumno primijeniti. Neki koriste brzorezni čelik DC53, a neki zahtijevaju leguru volframa otpornu na habanje YG8, itd. Kalupi za brizganje metalurgije praha od nehrđajućeg čelika za MIM dijelove su po strukturi slični plastičnim kalupima za brizganje, a proces proizvodnje brizganjem je sličan sa manjim razlikama. Kalup za brizganje metalurgije praha od nehrđajućeg čelika MIM dijelova kućišta cilindrične brave brave kosi jezik uključuje bazu kalupa i dijelove jezgre kalupa, itd.

MIM mašina za brizganje metalurgije praha od nerđajućeg čelika za obradu kosog jezika kućišta brave cilindra brave uglavnom bira relativno stabilnu haićansku mašinu za brizganje na tržištu. Prema strukturi, veličini i drugim faktorima proizvoda, količina za brizganje je jedan za jednog, jedan za dva i jedan za četiri. Čekaj.
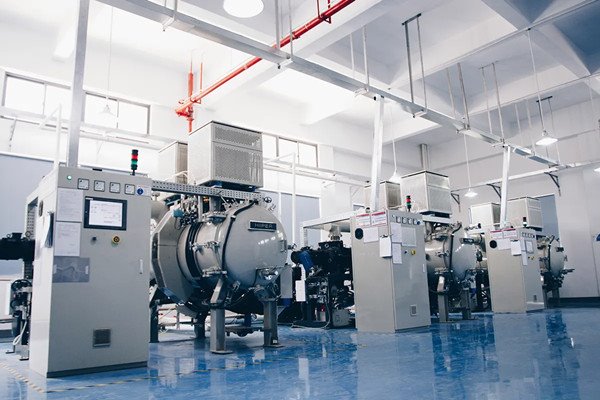
Metalni MIM dijelovi od nehrđajućeg čelika se obrađuju brizganjem metalurgije praha. Nakon što neobrađeni dijelovi cilindra brave i kućišta brave izađu, potrebno ih je odmastiti. Na određenoj temperaturi koristite mašinu za odmašćivanje MIM dijelova od nehrđajućeg čelika za brizganje metalurgije praha kako biste uklonili plastični materijal iznutra. Temperatura i vrijeme moraju biti kontrolirani. Pa, ako se prebrzo skine zeleno tijelo kosog jezička cilindra brave i kućišta, ono će puknuti, a ako je uklanjanje presporo i vrijeme nije dobro kontrolirano, uklanjanje neće biti čisto, što će utjecati kvalitet sinterovanja proizvoda.

Injekciona obrada MIM delova metalurškim prahom Nakon odmašćivanja sirovog zalogaja cilindra brave i kućišta brave, sinterovanje je tehnički zadatak. Postavljanje sinterovanja zelenog tela, temperatura sinterovanja, vreme sinterovanja, atmosfera sinterovanja i stepen vakuuma su tehnički zadaci. U suprotnom, kosi jezik cilindra brave i kućišta brave vjerovatno će uzrokovati neujednačenu kontrolu dimenzija, deformaciju sinteriranja, odstupanje od odgovarajućih tolerancija i neravnomjerno skupljanje.
Metalurgija praha injekciona obrada MIM delova. Nakon što izađu sinterovani delovi kućišta brave cilindra brave i kosi pero, prema tehničkim zahtevima, neke je potrebno navojiti, neke je potrebno doraditi da bi se osigurala tačnost dimenzija, a neke je potrebno polirati i pjeskariti kako bi se uklonile neravnine . Na kraju se gotov proizvod pregleda i pakira. ovaj.
Detection Systems

Proces brizganja metala



Pošaljite upit
