


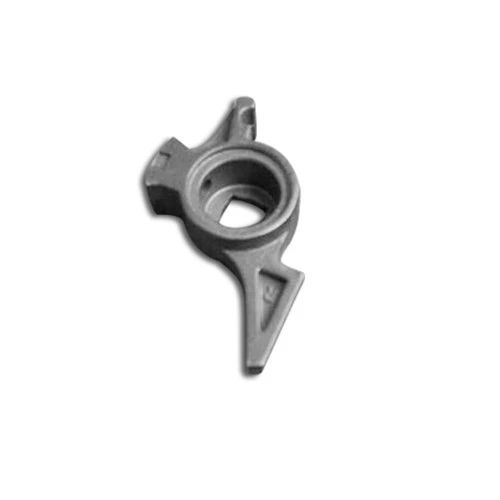


Z6CND17.12 Metalurgija praha Prešani dijelovi
Većina zahtjeva za korištenje je održavanje prvobitnog izgleda zgrade dugo vremena. Prilikom određivanja vrste nerđajućeg čelika za odabir, glavna razmatranja su potrebni estetski standardi, korozivnost lokalne atmosfere i sistem čišćenja koji treba usvojiti.
Uvod u proizvod
|
Z6CND17.12 metalurgija praha presovani dijelovi |
||||||||
|
Stavka |
Materijal |
Proizvodni proces |
Temperatura sinterovanja |
Mould |
Custom |
|||
|
Z6CND17.12 metalurgija praha |
Z6CND17.12 |
Metalurgija praha presovanje |
1180 stepeni |
Da se prilagodi |
Da |
|||
|
Hemijski sastav |
C:0.42-0.50 Cr: Manje ili jednako 0.25 Mn: 0.50-0.80 Ni: Manje ili jednako 0.25 P: Manje ili jednako 0.035 S: Manje ili jednako 0.035 Si: 0.17-0.37 |
|||||||
|
Dostupni materijali |
Niskougljični nerđajući čelik, legura titana (Ti, TC4), legura bakra, legura volframa, tvrda legura, legura za visoke temperature (718, 713) |
|||||||
|
Glatkoća |
Preciznost dimenzija |
Gustina proizvoda |
Tretman izgleda |
Odgovarajuća težina |
||||
|
Hrapavost 1-5 μm |
(±{{0}}.1 posto -±0.5 posto) |
7.3-7.6g/CM³ |
Prema zahtjevima kupaca |
0.03g-400g) |
||||
opis proizvoda
• Mehanička svojstva
Tvrdoća: žareno, manje ili jednako 269HB; kaljeni i temperirani, Veći ili jednaki 55HV
• Specifikacija termičke obrade i metalografska struktura
Specifikacije termičke obrade: 1) žarenje, sporo hlađenje na 800-920 stepen; 2) Gašenje, hlađenje ulja na 1050-1075 stepen; 3) Kaljenje, vazdušno hlađenje na 100-200 stepen.
Metalografska struktura: Strukturu karakteriše martenzitni tip.
• Karakteristike i obim primjene
Ovaj nehrđajući čelik ima dobru sposobnost protiv hrđe. To je visokokvalitetni nehrđajući čelik koji se trenutno koristi na tržištu vrhunskih serijskih noževa. Njegova snaga i oštrina su bolji od ATS-34.
Sadržaj hroma je čak 16-18 posto. To je drugi najčešće korišćeni nerđajući čelik (posle ATS-34), a takođe je i prvi nerđajući čelik koji su prihvatili mačevaoci.
I ostao je popularan, posebno otkako su razvijeni tretmani ispod nule, koji jačaju čvrstinu čelika.
Nedostatak je što je relativno viskozan i brzo se zagrijava prilikom brušenja, ali ga je lakše brusiti nego bilo koji ugljični čelik i mnogo lakše ga je rezati ručnom pilom.
Temperatura žarenja od 440C je vrlo niska, a tvrdoća nakon gašenja je visoka. Tvrdoća obično dostiže HRC56-58. Ima dobru otpornost na koroziju (magnetnu) i jaku žilavost. Sada se sve više koristi u ručno rađenim noževima i visokokvalitetnim tvorničkim noževima.
• Svrha
Noževi, lopatice turbine, lopatice, mlaznice, ventili, ravnala za ploče, pribor za jelo, makaze, ležajevi itd.
Z6CND17.12 prešana metalurgija praha koristi se u proizvodnji nehrđajućih kriški, mehaničkih alata za rezanje i alata za striženje, hirurških noževa, dijelova opreme visoke otpornosti na habanje itd.
• Status isporuke
Uglavnom se isporučuju u stanju termičke obrade
Nehrđajući čelik
• Efekat nerđajućeg čelika
Nehrđajući čelik neće korodirati, kvariti, hrđati ili se istrošiti. Nehrđajući čelik je također jedan od najjačih materijala među arhitektonskim metalnim materijalima. Budući da nehrđajući čelik ima dobru otpornost na koroziju, omogućava strukturnim komponentama da trajno održe integritet inženjerskog dizajna. Nehrđajući čelik koji sadrži krom također kombinuje mehaničku čvrstoću i veliko istezanje i lak je za obradu i proizvodnju dijelova, što može zadovoljiti potrebe arhitekata i građevinskih dizajnera.
• Tipična upotreba nerđajućeg čelika
Većina zahtjeva za korištenje je održavanje prvobitnog izgleda zgrade dugo vremena. Prilikom određivanja vrste nerđajućeg čelika za odabir, glavna razmatranja su potrebni estetski standardi, korozivnost lokalne atmosfere i sistem čišćenja koji treba usvojiti.
Međutim, sve više druge aplikacije jednostavno traže strukturalni integritet ili nepropusnost. Na primjer, krovovi i bočni zidovi industrijskih zgrada. U ovim primjenama, cijena izgradnje može biti važnija od estetike, a površina nije baš čista.
Efekat upotrebe nerđajućeg čelika 304 u suvom zatvorenom okruženju je prilično dobar. Međutim, da bi zadržao izgled na otvorenom i na selu i u gradu, potrebno je često pranje. U jako zagađenim industrijskim područjima i priobalnim područjima, površina će biti jako prljava, pa čak i zarđala. Međutim, za postizanje estetskog efekta u vanjskom okruženju potreban je nehrđajući čelik koji sadrži nikl. Stoga se nehrđajući čelik 304 naširoko koristi u zidovima zavjesa, bočnim zidovima, krovovima i drugim građevinskim svrhama, ali u jako korozivnim industrijama ili pomorskoj atmosferi, najbolje je koristiti nehrđajući čelik 316.
• Klizna vrata od nerđajućeg čelika
Prednosti korištenja nehrđajućeg čelika u konstrukcijskim aplikacijama su dobro poznate. Postoji nekoliko kriterija dizajna koji uključuju nehrđajući čelik 304 i 316. Budući da "duplex" nerđajući čelik 2205 ima integrisanu dobru otpornost na atmosfersku koroziju sa visokom zateznom čvrstoćom i graničnom čvrstoćom elastičnosti, ovaj čelik je takođe uključen u evropske standarde.
• Oblik proizvoda
Zapravo, nehrđajući čelik se proizvodi u svim standardnim metalnim oblicima i veličinama, a postoji i mnogo posebnih oblika. Najčešći proizvodi su od čeličnog lima i trake, a specijalni proizvodi se proizvode i od srednjih i debelih limova, na primjer, proizvodnja toplovaljanog konstrukcijskog čelika i ekstrudiranog konstrukcionog čelika. Tu su i okrugle, ovalne, kvadratne, pravokutne i šesterokutne zavarene ili bešavne čelične cijevi i drugi oblici proizvoda, uključujući profile, šipke, žice i odljevke.
• Stanje površine nerđajućeg čelika
Kao što će kasnije biti riječi, razvijene su različite komercijalne završne obrade kako bi se zadovoljile estetske zahtjeve arhitekata. Na primjer, površina može biti jako reflektirajuća ili mat; može biti glatka, polirana ili reljefna; može biti obojen, obojen, galvaniziran ili ugraviran uzorcima na površini od nehrđajućeg čelika, ili brušen, itd., kako bi se zadovoljili različiti zahtjevi dizajnera za izgled.
Održavanje površine je jednostavno. Prašina se može ukloniti samo povremenim ispiranjem. Zbog dobre otpornosti na koroziju, kontaminacija grafitima ili slična druga površinska kontaminacija na površini također se može lako ukloniti.
Za sprječavanje intergranularne korozije često se koriste sljedeće metode:
(1) Smanjiti količinu ugljika u čeliku, tako da količina ugljika u čeliku bude manja od rastvorljivosti zasićenja austenita u ravnotežnom stanju, odnosno suštinski rješava problem taloženja krom karbida ( Cr23C6) na granici zrna. Obično se količina ugljika u čeliku može smanjiti na manje od 0.03 posto kako bi se ispunili zahtjevi međugranularne otpornosti na koroziju.
(2) Dodajte Ti, Nb i druge elemente koji mogu formirati stabilne karbide (TiC ili NbC) kako biste izbjegli taloženje Cr23C6 na granici zrna, što može spriječiti intergranularnu koroziju gornjeg austenitnog nehrđajućeg čelika.
(3) Prilagođavanjem odnosa elemenata koji formiraju austenit i elemenata koji formiraju ferit u čeliku, on ima dvofaznu strukturu austenita plus ferit, od čega ferit čini 5 do 12 posto. Ova dupleksna struktura nije sklona intergranularnoj koroziji.
(4) Odgovarajući proces termičke obrade može spriječiti međugranularnu koroziju i postići najbolju otpornost na koroziju.
• Naponska korozija austenitnog nerđajućeg čelika
Pucanje uzrokovano kombinovanim djelovanjem naprezanja (uglavnom zateznog naprezanja) i korozije naziva se korozijsko pucanje pod naponom, ili skraćeno SCC (Stress Crack Corrosion). Austenitni nerđajući čelik je podložan koroziji pod naponom u korozivnim medijima koji sadrže ione klorida. Kada sadržaj Ni dostigne 8 do 10 procenata, austenitni nerđajući čelik ima najveću tendenciju korozije pod naponom i nastavlja da povećava sadržaj Ni na 45 ~ 50 procenata, a tendencija korozije pod naponom se postepeno smanjuje dok ne nestane.
Najvažniji način da se spriječi korozija pod naponom austenitnog nehrđajućeg čelika je dodavanje Si2~4 posto i kontrola sadržaja N ispod 0.04 posto u topljenju. Osim toga, sadržaj nečistoća kao što su P, Sb, Bi i as treba smanjiti što je više moguće. Osim toga, može se odabrati AF dvofazni čelik, koji nije osjetljiv na koroziju pod naponom u Cl- i OH-mediju. Kada početne fine pukotine naiđu na feritnu fazu i više se ne šire, sadržaj ferita bi trebao biti oko 6 posto.
• Deformaciono ojačanje austenitnog nerđajućeg čelika
Monofazni austenitni nehrđajući čelik ima dobra svojstva hladne deformacije i može se hladno izvlačiti u vrlo tanke čelične žice i hladno valjati u vrlo tanke čelične trake ili čelične cijevi. Nakon velike količine deformacije, čvrstoća čelika je znatno poboljšana, posebno kada se valja u zoni temperature ispod nule, učinak je značajniji. Vlačna čvrstoća može doseći više od 2000 MPa. To je zato što je deformacija izazvana M transformacija superponirana kao dodatak efektu kaljenja hladnim radom.
Austenitic stainless steel can be used to make stainless springs, clock springs, and wire ropes in aviation structures after deformation strengthening. If welding is required after deformation, only the spot welding process can be used, and the deformation increases the tendency of stress corrosion. And due to the partial γ->M transformaciju, feromagnetizam treba uzeti u obzir kada se koristi (kao što je u dijelovima instrumenta).
Temperatura rekristalizacije mijenja se sa količinom deformacije. Kada je količina deformacije 60 posto, temperatura rekristalizacije pada na 650 stepeni. Temperatura rekristalizacije žarenja hladno deformisanog austenitnog nerđajućeg čelika je 850~1050 stepeni. Na 850 stepeni potrebno ga je držati 3 sata.
• Termička obrada austenitnog nerđajućeg čelika
Obično korišteni procesi toplinske obrade austenitnog nehrđajućeg čelika uključuju tretman otopinom, stabilizacijski tretman i tretman za ublažavanje naprezanja.
(1) Tretman rastvorom. Glavna svrha zagrijavanja čelika na 1050~1150 stupnjeva i gašenja vodom je da se otapaju karbidi u austenitu i da se ovo stanje zadrži na sobnoj temperaturi tako da će otpornost čelika na koroziju biti znatno poboljšana. Kao što je gore spomenuto, kako bi se spriječila intergranularna korozija, tretman otopinom se obično koristi za rastvaranje Cr23C6 u austenitu, a zatim brzo hlađenje. Vazdušno hlađenje se može koristiti za tankozidne dijelove, a uglavnom se koristi vodeno hlađenje.
(2) Stabilizacijski tretman. Općenito se izvodi nakon obrade čvrstim rastvorom, što se često koristi za 18-8 čelik koji sadrži Ti i Nb. Nakon čvrstog tretmana, čelik se zagreva na 850~880 stepeni, a zatim se hladi vazduhom. U ovom trenutku, karbidi Cr su potpuno otopljeni, a karbidi titanijuma nisu potpuno rastvoreni, i potpuno se izdvajaju tokom procesa hlađenja, tako da je nemoguće da ugljenik formira hrom karbide, čime se efikasno eliminiše intergranularna korozija. .
(3) Tretman za ublažavanje stresa. Tretman za ublažavanje naprezanja je proces toplinske obrade za uklanjanje zaostalog naprezanja čelika nakon hladnog rada ili zavarivanja. Generalno, zagreva se na 300~350 stepeni za kaljenje. Za čelike koji ne sadrže stabilizirajuće elemente Ti i Nb, temperatura zagrijavanja ne bi trebala prelaziti 450 stupnjeva kako bi se izbjeglo taloženje krom karbida i izazvalo intergranularnu koroziju. Za ultra-niskougljične i hladno obrađene dijelove i zavarene dijelove od nehrđajućeg čelika koji sadrže Ti i Nb, potrebno ga je zagrijati na 500~950 stepeni, a zatim polako ohladiti kako bi se eliminisao stres (gornja granična temperatura za eliminaciju naprezanja zavarivanja), što može smanjiti sklonost intergranularnoj koroziji i poboljšati otpornost čelika na koroziju pod naponom.
• Austenitno-feritni dupleks nerđajući čelik
Na bazi austenitnog nehrđajućeg čelika, na odgovarajući način povećati sadržaj Cr i smanjiti sadržaj Ni, te surađivati s obradom pretapanjem kako bi se dobio nehrđajući čelik sa dvofaznom strukturom austenita i ferita (koji sadrži 40~60 procenat δ-ferita). Tipične klase čelika su 0Cr21Ni5Ti, 1Cr21Ni5Ti, OCr21Ni6Mo2Ti, itd. Dupleksni nerđajući čelik ima dobru zavarljivost, nije potrebna termička obrada nakon zavarivanja, a njegove sklonosti intergranularnoj koroziji i naponskoj koroziji su takođe male. Međutim, zbog visokog sadržaja Cr, lako se formira σ faza, pa treba obratiti pažnju pri njenoj upotrebi.
• Feritni nerđajući čelik
Njegova unutrašnja mikrostruktura je ferit, a maseni udio hroma je u rasponu od 11,5 posto ~32.0 posto. Sa povećanjem sadržaja hroma, poboljšava se i njegova otpornost na kiseline. Nakon dodavanja molibdena (Mo), može poboljšati otpornost na kiselu koroziju i otpornost na koroziju pod stresom. Nacionalni standardni razredi ove vrste nehrđajućeg čelika su 00Cr12, 1Cr17, 00Cr17Mo, 00Cr30Mo2, itd.
• Martenzitni nerđajući čelik
Mikrostruktura mu je martenzitna. Maseni udio hroma u ovoj vrsti čelika je 11,5 posto ~18.0 posto, ali maseni udio ugljika može doseći i do 0,6 posto. Povećanje sadržaja ugljika povećava čvrstoću i tvrdoću čelika. Mala količina nikla dodana ovoj vrsti čelika može potaknuti stvaranje martenzita i istovremeno poboljšati njegovu otpornost na koroziju. Ova vrsta čelika ima lošu zavarljivost. Čelične ploče uključene u nacionalne standardne razrede uključuju 1Cr13, 2 Cr13, 3 Cr13, 1 Cr17Ni2, itd.
• Austenitni nerđajući čelik
Mikrostruktura mu je austenitna. Nastaje dodavanjem odgovarajućeg nikla (maseni udio nikla je 8 posto ~25 posto) nehrđajućem čeliku sa visokim sadržajem hroma, a radi se o nerđajućem čeliku sa austenitnom strukturom. Austenitni nerđajući čelik je baziran na leguri na bazi gvožđa Cr18Ni19, na osnovu čega se, uz različite namene, razvio u seriju hrom-nikl austenitnog nerđajućeg čelika prikazanog na slici 1-2.
Austenitni nehrđajući čelik općenito pripada čeliku otpornom na koroziju i najčešće je korišten tip čelika. Među njima, 18-8 nerđajući čelik je najreprezentativniji. Ima dobra mehanička svojstva i pogodan je za mašinsku obradu, štancanje i zavarivanje. Ima odličnu otpornost na koroziju i dobru otpornost na toplinu u oksidirajućem okruženju. Međutim, posebno je osjetljiv na medij koji sadrži kloridne ione (CL-) u otopini i sklon je koroziji pod naponom. 18-8 nehrđajući čelik je podijeljen u tri razreda prema sadržaju ugljika u svom hemijskom sastavu: opći sadržaj ugljika (Wc manji od ili jednak 0.15 posto) nisko ugljični čelik
(Wc manje od ili jednako {{0}}.08 posto ) i ultra-niska razina ugljika (Wc manja ili jednaka 0.03 posto). Na primjer, čelične ploče 1Cr18Ni9Ti, 0Cr18Ni9 i 00Cr17Ni14M02 prema nacionalnim standardima moje zemlje pripadaju gornja tri razreda. Mnoge zemlje u svijetu osjećaju nedostatak rezervi nikla. Da bi se uštedio nikl, već 1940-ih i 1950-ih, svijet je počeo da zamjenjuje dio nikla u 18-8 nehrđajućem čeliku manganom i dušikom. Vrste čeličnih ploča koje su razvijene i uključene u nacionalne standarde uključuju 1Cr17Mn6Ni5N i 0Cr19Ni9N.
• Austenitno-feritni nerđajući čelik
Njegova mikrostruktura je austenit plus ferit. Nehrđajući čelik sa volumnim udjelom ferita manjim od 10 posto je klasa čelika razvijena na bazi austenitnog čelika.
• Nehrđajući čelik koji se stvrdnjava precipitacijom
Prema svojoj mikrostrukturi, može se podijeliti u tri kategorije: poluaustenitni nehrđajući čelik koji se stvrdnjava precipitacijom, martenzitni nehrđajući čelik stvrdnjavajući taloženjem i austenitni nehrđajući čelik koji se stvrdnjava precipitacijom. Postoje 0Cr17Ni7A, 0Cr17Ni4Cu4Nb i 0Cr15Ni7M02Al navedeni u nacionalnim standardima čeličnih ploča moje zemlje, koji pripadaju poluaustenitnom nerđajućem čeliku koji se stvrdnjava putem padavina. Mikrostrukturu čelika karakterizira austenit plus ferit sa volumnim udjelom od 5 do 20 posto u čvrstom rastvoru ili žarenom stanju. Nakon niza termičke obrade ili mehaničkih deformacionih tretmana, austenit se pretvara u martenzit, a zatim postiže potrebnu visoku čvrstoću kroz otvrdnjavanje starenjem. Ovaj čelik ima dobru formabilnost i dobru zavarljivost i može se koristiti kao materijal ultra-visoke čvrstoće u nuklearnoj industriji, zrakoplovstvu i zrakoplovnoj industriji.
• Budućnost nerđajućeg čelika
Budući da nehrđajući čelik već posjeduje mnoga idealna svojstva koja zahtijevaju građevinski materijali, može se reći da je jedinstven među metalima, a njegov razvoj se nastavlja. Postojeći tipovi se stalno poboljšavaju kako bi nehrđajući čelik bio bolji u tradicionalnim aplikacijama, a novi nehrđajući čelici se razvijaju kako bi ispunili stroge zahtjeve naprednih arhitektonskih aplikacija. Zbog povećanja efikasnosti proizvodnje i poboljšanja kvaliteta, nerđajući čelik je postao jedan od najisplativijih materijala izbora za arhitekte. Nerđajući čelik kombinuje performanse, izgled i karakteristike upotrebe, tako da će nerđajući čelik ostati jedan od najboljih građevinskih materijala na svetu.
Proces brizganja metala

Detection Systems


Pošaljite upit
