


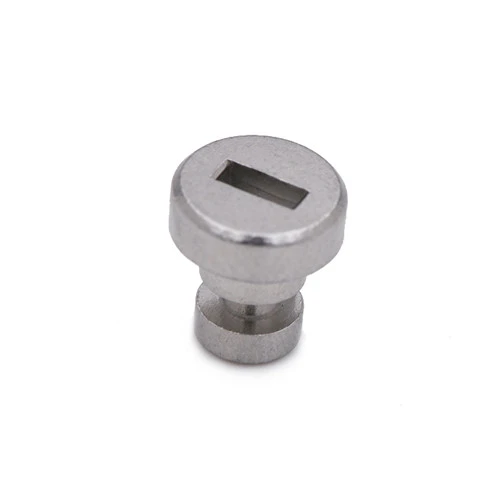
Šarka za igračke Titanijumska legura Lost-vosak
Toy spinners su ključne komponente u igračkama koje omogućavaju rotaciju i zahtijevaju veliku fleksibilnost i izdržljivost. Legure titana, sa svojom visokom čvrstoćom, malom težinom i dobrom otpornošću na koroziju, idealne su za proizvodnju spinnera za igračke. Lijevanje izgubljenih-vafera, također poznato kao investiciono livenje, je precizna metoda livenja koja može proizvesti složene, visoko{3}}precizne dijelove, posebno pogodne za formiranje-teških-metala za obradu metala kao što su legure titanijuma, čime se ispunjavaju složeni zahtjevi dizajna igračaka za spinner.
Pregled izgubljenih-vafer livenja igračaka za okretanje od titanijumske legure
Toy spinners su ključne komponente u igračkama koje omogućavaju rotaciju i zahtijevaju veliku fleksibilnost i izdržljivost. Legure titana, sa svojom visokom čvrstoćom, malom težinom i dobrom otpornošću na koroziju, idealne su za proizvodnju spinnera za igračke. Lijevanje izgubljenih-vafera, također poznato kao investiciono livenje, je precizna metoda livenja koja može proizvesti složene, visoko{3}}precizne dijelove, posebno pogodne za formiranje-teških-metala za obradu metala kao što su legure titanijuma, čime se ispunjavaju složeni zahtjevi dizajna igračaka za spinner.
Izgubljeni-Proces livenja vafla
1. Dizajn i proizvodnja kalupa: Na osnovu crteža dizajna spinnera za igračke, precizno modeliranje se izvodi pomoću softvera za kompjuterski-Aided Design (CAD). Zatim se CNC obrada i druge tehnologije koriste za proizvodnju kalupa koji se koristi za presovanje modela od voska. Preciznost kalupa direktno utiče na kvalitet voštanog modela; stoga se proizvodne tolerancije moraju strogo kontrolisati.
2. Odabir i topljenje voska: Odabire se odgovarajući vosak, obično srednje{1}}vosak sastavljen od parafinskog voska, stearinske kiseline, itd. Vosak se zagrijava na odgovarajuću temperaturu da se potpuno otopi, uz stalno miješanje tokom procesa topljenja kako bi se osigurala ujednačenost i odsustvo mjehurića zraka.
3. Prešanje sa uzorkom voska: Otopljeni vosak se sipa u kalup pod pritiskom kako bi se ispunila šupljina kalupa. Nakon što se vosak ohladi i stvrdne, kalup se otvara i uzorak voska se uklanja. Uzorak voska se pregleda, a defekti kao što su bljesak i neravnine se uklanjaju.
4. Sklop voštanog uzorka: Da bi se poboljšala efikasnost livenja, više uzoraka voska se obično kombinuju u sklop voštanog uzorka. Pojedinačni uzorci voska se fiksiraju na šipku spruve zavarivanjem ili spajanjem kako bi se formirao kompletan sistem zalijevanja.
1. Premaz: Sklop voštanog uzorka je uronjen u premaz sastavljen od vatrostalnih materijala (kao što je silicijum dioksid, cirkon u prahu, itd.) i veziva, tako da je površina voštanog uzorka ravnomjerno prekrivena slojem premaza. Viskoznost i debljina premaza će uticati na kvalitet ljuske kalupa i potrebno ih je prilagoditi prema specifičnim zahtjevima procesa.
2. Posipanje pijeskom: Nakon nanošenja premaza, sklop voštanog uzorka se odmah stavlja u pijesak, omogućavajući pijesku da prianja na površinu premaza. Veličina čestica pijeska odabire se prema broju slojeva ljuske kalupa i zahtjevima livenja, općenito počevši od krupnog pijeska i napredujući do finog pijeska u višestrukim primjenama.
3. Sušenje i stvrdnjavanje: Nakon premaza i brušenja, sklop kalupa za vosak treba da se podvrgne tretmanu sušenja i stvrdnjavanja kako bi se omogućilo da se školjka postepeno stvrdne. Proces sušenja se obično izvodi u specifičnom okruženju, kontrolišući temperaturu, vlažnost i uslove ventilacije kako bi se osigurao stabilan kvalitet ljuske. Ponavljajte korake premazivanja, brušenja, sušenja i stvrdnjavanja sve dok ljuska ne dostigne potrebnu debljinu.
4. Odstranjivanje voska: Stavite pripremljenu školjku u uređaj za deparavanje, gdje se model voska topi i istječe pomoću pare, tople vode ili drugih metoda. Proces odstranjivanja voska mora osigurati potpuno uklanjanje voska kako bi se spriječilo da zaostali vosak utječe na kvalitetu livenja. Nakon odstranjivanja voska, školjka se čisti i pregleda kako bi se uklonili ostaci voska i nečistoća.
1. Topljenje legura titanijuma: Odaberite odgovarajuće sirovine od legure titanijuma i precizno ih dozirajte u skladu sa zahtevima za sastav legure. Stavite sirovine u vakuumsku indukcijsku peć za topljenje. Vakuumsko okruženje sprečava da legura titanijuma reaguje sa kiseonikom, azotom i drugim elementima u vazduhu, obezbeđujući kvalitet legure. Potrebna je stroga kontrola temperature i vremena tokom procesa topljenja kako bi se osigurao ujednačen sastav legure.
2. Izlivanje: Kada se legura titanijuma otopi do odgovarajuće temperature i postigne željenu fluidnost, brzo se sipa u prethodno zagrejani kalup. Proces izlivanja treba da bude gladak i brz kako bi se izbegli nedostaci kao što su poroznost i inkluzije. Temperatura i brzina izlivanja imaju značajan uticaj na kvalitet livenja i potrebno ih je prilagoditi veličini, obliku i složenosti odlivaka.
1. Uklanjanje kalupa: Nakon što se odljevak ohladi, školjka kalupa se uklanja metodama kao što su mehanička vibracija ili pjeskarenje. Treba paziti da se izbjegne oštećenje površine odljevka tijekom uklanjanja školjke.
2. Uklanjanje kapije: Odljevak se odvaja od slijeve pomoću opreme za sečenje. Nakon uklanjanja spruve, rez se brusi i završava kako bi se osigurala glatka površina.
3. Toplinska obrada: odljevak se termički-tretira radi poboljšanja njegovih mehaničkih svojstava. Uobičajeni procesi toplinske obrade uključuju žarenje, kaljenje i kaljenje. Odgovarajući proces termičke obrade bira se na osnovu sastava legure titanijuma i zahteva primene.
4. Površinska obrada: Da bi se poboljšala otpornost na koroziju i estetika šarke igračke, može se izvršiti površinska obrada. Uobičajene metode površinske obrade uključuju galvanizaciju, prskanje i pasivizaciju.
Kontrola kvaliteta
Inspekcija sirovina
Stroga kontrola se provodi na sirovinama kao što su legure titana, voskovi i vatrostalni materijali kako bi se osiguralo da njihov kvalitet ispunjava zahtjeve. Stavke inspekcije uključuju analizu hemijskog sastava i ispitivanje fizičkih svojstava.
Praćenje procesa
Strogo praćenje procesa implementira se u svakoj fazi lijevanja izgubljenog-voska, kao što je izrada modela od voska, izrada školjki, topljenje i izlijevanje. Praćenje-parametara procesa u realnom vremenu kao što su temperatura, pritisak i vrijeme osigurava stabilan i pouzdan proces.
Inspekcija gotovog proizvoda
Sveobuhvatna inspekcija se provodi na osovinama livenih igračaka, uključujući mjerenje točnosti dimenzija, inspekciju kvaliteta površine i ispitivanje mehaničkih svojstava. Koordinatne mjerne mašine, metalografski mikroskopi i testeri tvrdoće koriste se kako bi se osiguralo da kvalitet proizvoda ispunjava zahtjeve dizajna.
Prednosti i izazovi
1. Visoka preciznost: Lost-lijevanje voskom može proizvesti osovine igračaka s visokom dimenzionalnom preciznošću i dobrim kvalitetom površine, ispunjavajući zahtjeve visoke preciznosti dizajna igračaka.
2. Formiranje složenog oblika: Može proizvoditi osovine za igračke složenih oblika, pružajući više mogućnosti za dizajn igračaka.
3. Odlična svojstva materijala: legure titana posjeduju vrhunska mehanička svojstva i otpornost na koroziju, čineći šarke igračaka izdržljivijima.
1. Visoka cijena: Lost-lijevanje voskom je složen proces koji uključuje više faza i specijaliziranu opremu, što rezultira relativno visokim troškovima sirovina i proizvodnje.
2. Dug ciklus proizvodnje: Od izrade modela od voska do gotovog livenja, potrebni su višestruki procesi, što dovodi do dugog proizvodnog ciklusa i ometa brz odgovor na zahtjeve tržišta.
3. Visoki tehnički zahtjevi: Ljevanje-izgubljenim voskom zahtijeva visok nivo procesne tehnologije i vještine operatera, što zahtijeva veliko iskustvo i profesionalno znanje.


Pošaljite upit
